单工位伺服压装机是一种结合了伺服电机技术与精密压力控制技术的压装设备,广泛应用于汽车制造、电子装配、精密机械加工等领域。
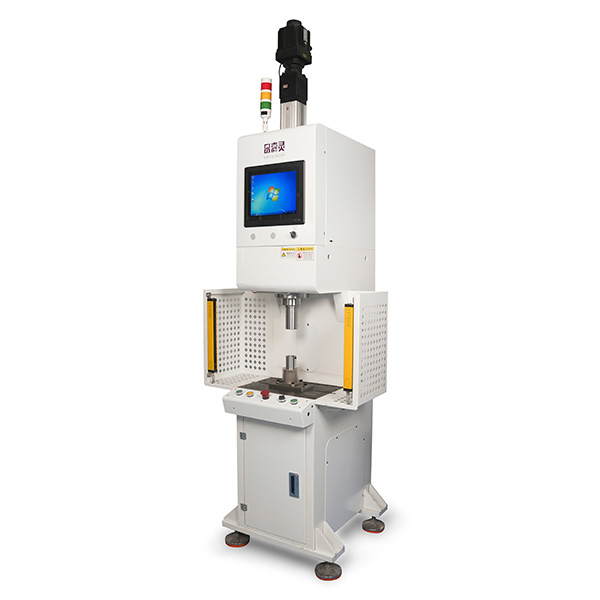
下面跟小编一起来看一看单工位伺服压装机需要做哪些日常保养?
一、每日保养(开机前 / 下班,5~10 分钟)
1. **清洁**
- 清理工作台、工装、压头表面铁屑、粉尘、油污,不要让铁屑掉进丝杆防尘罩内部
- 检查丝杆防尘罩有没有破损、开裂,破损要及时更换,防止铁屑进入丝杆副
2. **安全检查(必做)**
- 测试急停按钮:按下立刻停机,复位正常
- 安全光栅:遮挡光栅,压头必须立即停止下压;检查光栅镜片干净无油污
- 三色灯、双手启动按钮功能正常
3. **设备状态目视检查**
- 看伺服驱动器有无报警代码、风扇是否正常转动
- 检查线缆、传感器接线端子,有无松动、破皮
4. **空机试运行**
空载做 2~3 次完整压装循环(快下→工进→保压→回程),观察运行噪音是否平稳,有无异响、抖动
5. **压力零点确认**
空载状态下,确认压力显示归零;如果零点飘移,简单清零
下班:关闭设备电源、气源(如有),清理工作台,盖上防尘罩。
二、每周保养
1. **滚珠丝杆、线性导轨润滑**
- 加注丝杆专用润滑脂(不要普通黄油),沿着丝杆螺纹均匀涂抹,空载往复运行几次,让油脂均匀覆盖
- 导轨滑块补润滑脂;擦掉旧的发黑油污
2. **传感器检查**
- 压力传感器接线插头紧固,清理插头粉尘;
- 光栅尺 / 编码器擦拭干净,不能有铁屑附着
3. **紧固件检查**
检查机架、工作台、工装底板、压头固定螺丝,有松动及时锁紧
4. **清理电控箱**
断电后,用干燥压缩空气**低压吹除**电控箱、伺服驱动器散热风扇的粉尘(严禁高压气、不能吹电路板接口)
5. 备份程序:把压装配方、参数备份到 U 盘,防止误删
三、每月保养
1. **精度校验**
- 压力零点标定;有条件用标准测力块简单复核压力准确性
- 复核重复定位精度,连续空压 10 次,查看位移重复性
2. 丝杆与导轨全面检查:听运行噪音,看是否存在间隙、晃动;出现间隙代表丝杆磨损
3. 检查电缆:动力线、传感器信号线有没有老化、拉扯应力,走线保护链有无破损
4. 检查限位、原点开关:触发是否灵敏,固定有无松动
5. 清理机台底部积尘、油污,检查排水(有切削液环境)
四、季度保养(3 个月,深度维护)
1. **压力传感器专业标定**:使用标准测力仪校验压力精度,记录数据;漂移超标需要校准或更换传感器
2. 丝杆、导轨拆解检查(按需),清理旧油脂,重新加注新润滑脂;检查丝杆螺母间隙
3. 伺服电机:检查电机轴承噪音,清理电机散热风扇,检查散热风道
4. 整机紧固:C 型机架所有连接螺栓全部复检
5. 安全系统全功能测试:光栅、急停、软限位、硬限位全部验证
6. 检查压头、工装底座有无变形、裂纹(长期偏载压装 C 架容易出现)
五、年度保养(停机大修,淡季做)
1. 丝杆、导轨磨损检测,磨损超标直接更换
2. 伺服驱动器、电机检测,绝缘测试
3. 全部传感器全面校准
4. 检查内部电缆老化情况,老化线束更换
5. 整机清洁除锈,机架补漆


 139-2687-8360



 地址:东莞万江区牌楼基银河路1号


