数控伺服压装机以伺服电机 + 滚珠丝杠作为驱动,压力‑位移双闭环控制,把电机旋转转为压头直线下压,实现压力、位置、速度、保压时间数字化精准控制,用于精密压装装配工序。
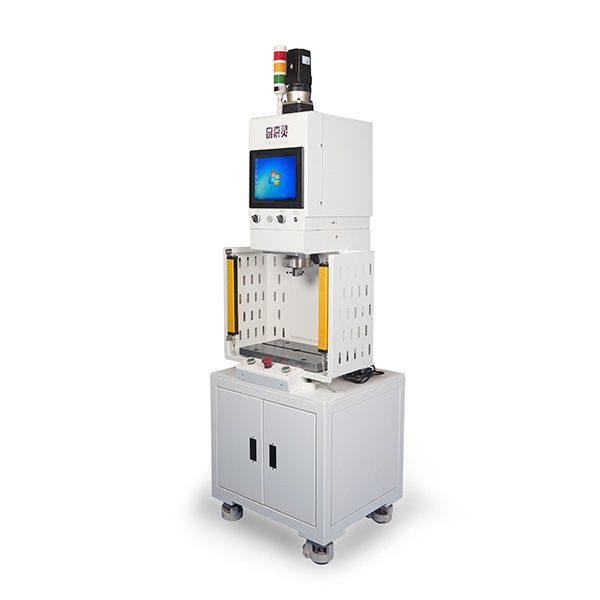
下面再来看一看数控伺服压装机使用避坑重点是什么?
一、安装与调试避坑
1. 机架水平与地基
设备必须调水平,地脚锁紧;C 型单柱机如果地面不平,压装时机架发生形变,位移、压力全部不准。大吨位四柱机地面要有足够承重。
2. 压力传感器安装位置
传感器尽量靠近压头,不要装在机架底座。机架受力形变会带来测力误差,造成曲线失真、误判 OK/NG。
3. 避免偏载偏心压装
C‑型(单柱)压机怕偏心受力,一旦偏心:丝杠磨损加速、精度漂移、测力不准。偏心压装优选用四柱机型,或优化工装让压装力居中。
4. 不要直接硬限位撞机
禁止依靠机械硬限位做停止位置,必须软件设置行程软限位;硬撞会直接损伤滚珠 / 滚柱丝杠。
二、工艺参数设置
1. 区分峰值力与实际压装力
设备瞬时峰值很大,但不能拿峰值作为工艺判定依据;以持续有效压装力设定,预留 1.5‑2 倍设备吨位余量,不要满额定力长期工作。
2. 速度分段设置
快进段:快速接近工件;
探测段(低速):接触工件前降低速度,防止冲击把工件撞坏;
很多人直接高速压到底,冲击造成零件崩裂、力曲线异常。
3. 合格窗口设置不能太窄
力‑位移 OK 判定窗口设置过窄,会大量误报 NG;窗口太宽,漏判不良件。需要用批量实际工件调试出合理窗口。
4. 保压参数
保压是到位之后再计时,不是下压过程计时;部分人员参数设置错误,保压时间无效。
5. 回退逻辑
压装 NG 件要设置自动回退;不要 NG 后压头保持压死工件,损坏工装、丝杠。
三、工装与工件定位坑点
1. 设备精度高 ≠ 产品就合格
伺服压机本身精度 ±0.01mm,如果工装定位松动、间隙大,产品依然批量不良。工装要做防呆,定期校验定位。
2. 压头、治具硬度
压头直接接触工件,容易磨损;磨损后压装位置偏移,要定期检查压头平面度。软工件要加缓冲保护。
3. 工件有毛刺、异物
零件带毛刺、铁屑留在定位面,会造成压装高度不对,系统误判零件不合格;生产前清理定位面。
四、操作与安全使用
1. 严禁过载硬顶
电动伺服压装机靠丝杠传动,过载硬顶会直接打坏丝杠副,维修成本高。一定要开启软件过载保护。遇到工件卡死,立刻停机排查,不要反复重试。
2. 安全光栅不可短接屏蔽
很多现场为了方便,把安全光栅屏蔽;手误进入压装区域会造成工伤。
3. 不要随意修改系统参数
运动参数、传感器标定参数上锁;操作工只允许修改工艺界面,禁止改动底层伺服、PID、传感器标定,一旦改动,压力位移全部失效。
如果标定被误改,需要重新用标准测力仪校准。
五、质量追溯与数据坑点
1. 采集频率
普通 PLC 采集速率低,压装瞬间峰值捕捉不到,曲线看着正常,但漏判不良件。精密压装确认设备采集频率≥100Hz。
2. 定期校准
压力传感器长期使用会漂移,每 3‑6 个月用标准测力仪校准压力;位移精度定期复核。不校准,曲线再好看数据也是错的。
3. 保存原始曲线
不要只保存 OK/NG 结果;出现客诉需要回看每一件力‑位移原始曲线;确认存储、导出功能正常。对接 MES 要提前调试通讯,避免丢数据。
六、日常维护重点
1. 丝杠定期润滑
滚珠 / 滚柱丝杠必须按周期打润滑脂;缺润滑快速磨损,精度下降、异响。
2. 清理铁屑粉尘
铁屑粉尘进入丝杠、导轨,会划伤,造成卡顿。
3. 伺服电机与驱动器散热
控制柜通风防尘;灰尘堆积会导致驱动器报警停机。


 139-2687-8360



 地址:东莞万江区牌楼基银河路1号


