C型压装机也叫单柱压装机、弓型压装机、C 型压机,机身呈开口 C 形结构,三面敞开,是装配行业最常用的压合设备,分为液压式、气液增压式、伺服精密式三大类。
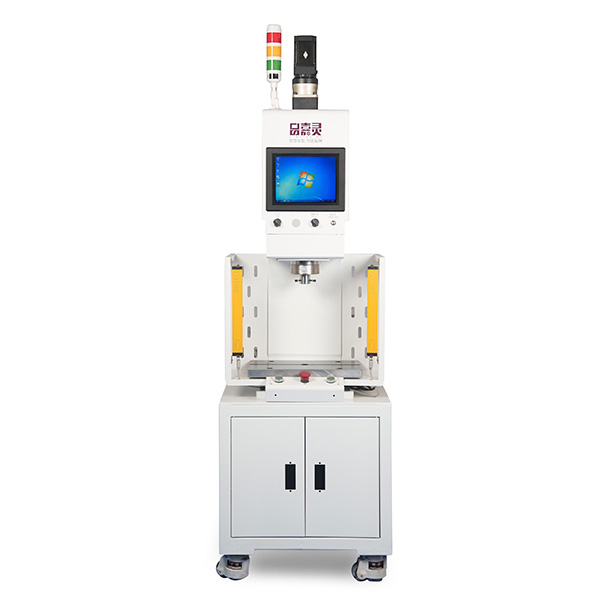
下面来看一看C型压装机的工作原理是什么?
## 1. C 型液压压装机(油压机)
基于**帕斯卡原理**
(1. 电机带动液压泵,把液压油加压;
(2. 高压油通过电磁阀进入油缸无杆腔,推动活塞杆(压头)向下伸出,产生压装力;
(3. 压头接触工件,持续施压,可设置保压时间;
(4. 换向阀切换油路,压力油进入油缸有杆腔,活塞杆带动压头向上回程;
(5. 溢流阀限制系统最高压力,用来调节压装吨位。
2. C 型气液增压压装机(气液增压缸型)
压缩空气驱动,利用**增压缸放大压力**
(1. 通入压缩空气,先推动增压缸快速空程下行(低压快进,接近工件);
(2. 压头碰到工件后,自动切换到增压段:利用大小活塞面积差,把气压放大成高压油压,产生大压装力;
(3. 完成保压后,换向,压缩空气推动活塞回程复位。
特点:空程快,只有压装瞬间才输出大力,能耗低。
3. C 型伺服压装机(伺服电缸,精密压装)
伺服电机 + 滚珠丝杆,**机电一体化,压力位移双闭环控制**
(1. 伺服电机接收 PLC 指令旋转,通过减速机带动滚珠丝杆;
(2. 丝杆把旋转运动转为直线运动,驱动压头下行;
(3. 压力传感器、位移传感器实时采集数据反馈给控制系统,形成闭环;
(4. 系统实时控制下压速度、压力、位置;可以绘制压力 - 位移曲线,自动判断产品合格 / 不合格;
(5. 压装完成,电机反转,压头自动回原点。


 139-2687-8360



 地址:东莞万江区牌楼基银河路1号


